
 English
 हिंदी
 Melayu
 íslenska
 Deutsch
 ไทย
 Ελληνικά
 Čeština
 dansk
 한국어
 hrvatski
 Gaeilgenah Éireann


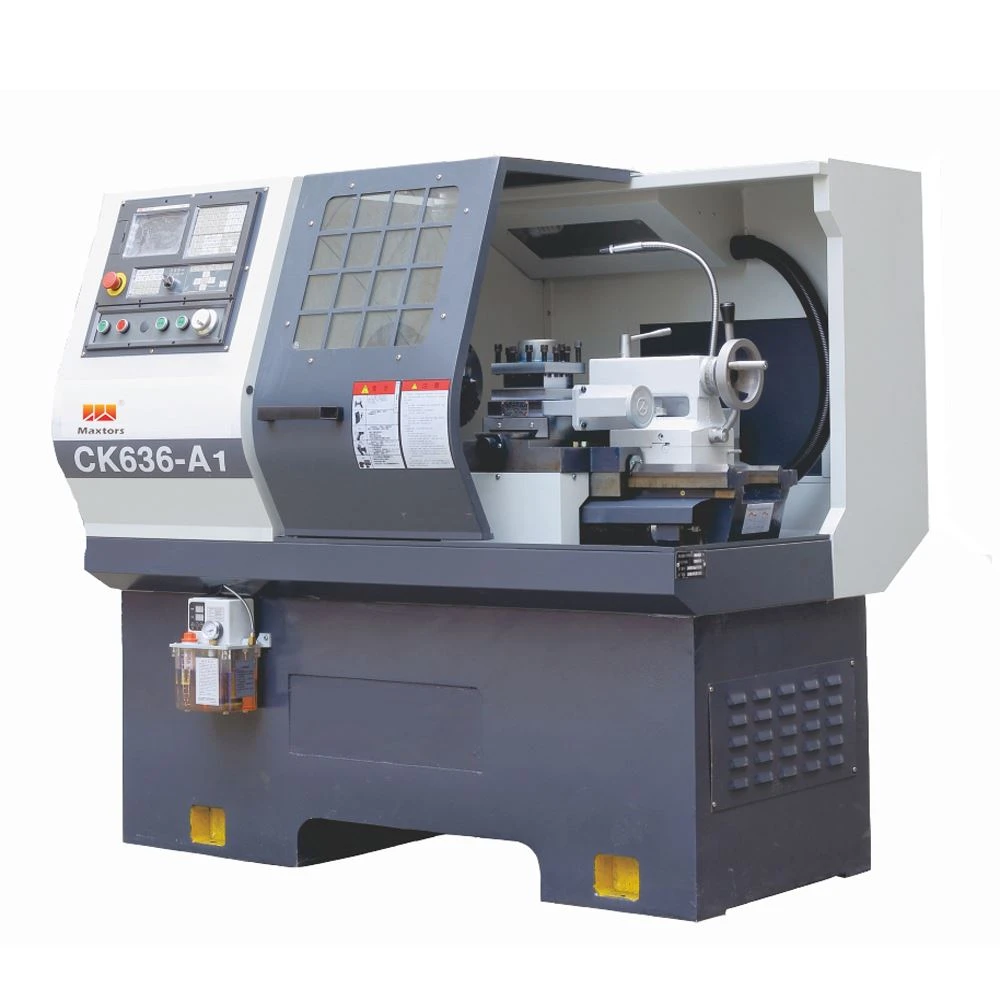
Danas je naša kompanija održala predavanje o CNC strugovima,
Tehnički direktor Maxtors CNC sumirao nam je znanje o CNC strugovima:
Šta je CNC mašina za strug za metal
CNC mašina za strug za metal ili strug za obradu metala je velika kategorija CNC strugova dizajniranih za preciznu obradu relativno tvrdih materijala. Prvobitno su dizajnirani za obradu metala; međutim, s pojavom plastike i drugih materijala, i sa svojom inherentnom svestranošću, mogu se koristiti i u širokom spektru primjena i širokom spektru materijala. U strojnom žargonu, gdje je širi kontekst već shvaćen, oni se obično jednostavno nazivaju strugovi, ili se nazivaju specifičnijim nazivima podtipova (strug za alatnicu, strug s kupolom, itd.). Ovi kruti alatni strojevi uklanjaju materijal iz rotirajućeg radnog komada putem (obično linearnih) kretanja različitih alata za rezanje, kao što su burgije za alate i burgije.
CNC strug za metal / CNC centar za struganje
Kompjuterski numerički kontrolisani (CNC) strugovi brzo zamenjuju starije proizvodne strugove (kao što su viševreteni, itd.) zbog njihove lakoće podešavanja, rada, ponovljivosti i tačnosti. CNC strug za struganje je kompjuterski kontrolisan komad mašine. Omogućava da se osnovne operacije obrade, kao što su tokarenje i bušenje, izvode kao na konvencionalnom strugu. Dizajnirani su da koriste moderne karbidne alate i u potpunosti koriste moderne procese. Dio se može dizajnirati i putanje alata programirati CAD/CAM procesom ili ručno od strane programera, a rezultirajuća datoteka se može učitati na mašinu, a nakon postavljanja i isprobavanja mašina će nastaviti da proizvodi delove pod povremenim nadzorom operater.
CNC mašina za strug za metal se kontroliše elektronski preko interfejsa u stilu kompjuterskog menija, program se može modifikovati i prikazati na mašini, zajedno sa simuliranim prikazom procesa. Postavljaču/operateru je potreban visok nivo vještine za izvođenje procesa. Međutim, baza znanja je šira u poređenju sa starijim proizvodnim mašinama gde se intimno poznavanje svake mašine smatralo bitnim. Ove mašine često postavlja i njime upravlja ista osoba, pri čemu će operater nadgledati mali broj mašina (ćelija).
Dizajn stroja za strug za metal varira od različitih proizvođača, ali svi imaju neke zajedničke elemente. Kupola drži držače alata i indeksira ih po potrebi, vreteno drži radni komad i postoje klizači koji omogućavaju da se kupola pomiče u više osa istovremeno. Mašine su često potpuno zatvorene, velikim dijelom zbog problema sa zdravljem i sigurnošću na radu (OH&S).
S brzim rastom ove industrije, različiti proizvođači CNC strugova koriste različita korisnička sučelja što ponekad otežava operatere jer moraju biti upoznati s njima. Sa pojavom jeftinih računara, besplatnih operativnih sistema kao što je Linux i CNC softvera otvorenog koda, ulazna cena CNC mašina je opala.
CNC horizontalno glodanje
CNC horizontalna obrada se izvodi pomoću horizontalno konfigurisanih mašina za strug za metal, obradni centri, bušilice ili glodalice za bušenje. Oprema koja se koristi obično se sastoji od rotirajućih cilindričnih rezača koji se kreću gore-dolje duž pet osi. Ove mašine su sposobne da proizvedu različite oblike, utore, rupe i detalje na trodimenzionalnom delu.
CNC vertikalno glodanje
Vertikalno orijentisane CNC mašine koriste cilindrične glodalice na okomitoj osi vretena za kreiranje uranjajućih rezova i izbušenih rupa, kao i prilagođenih oblika, utora i detalja na trodimenzionalnim delovima. Oprema koja se koristi u ovoj vrsti glodanja uključuje vertikalne strugove, vertikalne obradne centre i 5-osne mašine.[7]
Strug u švicarskom stilu / švicarski tokarski centar
Pogled unutar kućišta CNC švicarskog stila strug/šraf mašine
Strug u švajcarskom stilu je specifičan dizajn struga koji obezbeđuje ekstremnu tačnost (ponekad ima tolerancije od samo nekoliko desetinki hiljaditog inča—nekoliko mikrometara). Strug u švicarskom stilu drži radni predmet i sa steznom čahurom i sa vodećom čahurom. Stezna čaura se nalazi iza vodeće čaure, a alati se nalaze ispred vodeće čaure, držeći se nepomično na Z osi. Za rezanje uzdužno duž dijela, alati će se pomicati, a sam materijal će se kretati naprijed-nazad duž Z osi. Ovo omogućava da se sav posao obavi na materijalu u blizini vodeće čahure gdje je čvršća, što ih čini idealnim za rad na vitkim obradacima jer se dio drži čvrsto uz male šanse da dođe do otklona ili vibracija. Ovaj stil struga se obično koristi pod CNC kontrolom.
Većina CNC strugova u švajcarskom stilu danas koristi jedno ili dva glavna vretena plus jedno ili dva zadnja vretena (sekundarna vretena). Glavno vreteno se koristi sa vodećom čahurom za glavne operacije obrade. Sekundarno vreteno se nalazi iza dijela, poravnato po Z osi. U jednostavnom radu preuzima dio kako je odrezan i prihvata ga za druge operacije, a zatim ga izbacuje u kantu, eliminirajući potrebu da rukovalac ručno mijenja svaki dio, kao što je često slučaj sa standardnim CNC centrima za struganje. . To ih čini veoma efikasnim, jer su ove mašine sposobne za brzo vreme ciklusa, proizvodeći jednostavne delove u jednom ciklusu (tj. nema potrebe za drugom mašinom da završi deo sa drugim operacijama), za samo 10-15 sekundi. To ih čini idealnim za velike serije dijelova malog promjera.
Strugovi i alati pod naponom u švicarskom stilu
Kako mnogi švicarski strugovi imaju sekundarno vreteno ili 'podvreteno', oni također uključuju i 'olat pod naponom'. Alati pod naponom su rotacijski alati za rezanje koje pokreće mali motor neovisno o motoru(ima) vretena. Alati pod naponom povećavaju složenost komponenti koje može proizvesti švicarski strug. Na primjer, automatska proizvodnja dijela s rupom izbušenom okomito na glavnu os (os rotacije vretena) je vrlo ekonomična s alatom pod naponom, a slično je neekonomična ako se radi kao sekundarna operacija nakon što je strojna obrada metalnom strugom završena. . 'Sekundarna operacija' je operacija strojne obrade koja zahtijeva da se djelomično završeni dio učvrsti u drugoj mašini kako bi se završio proizvodni proces. Generalno, napredni CAD/CAM softver koristi žive alate pored glavnih vretena, tako da većina delova koji se mogu nacrtati pomoću CAD sistema mogu zapravo biti proizvedeni na mašinama koje podržava CAD/CAM softver.
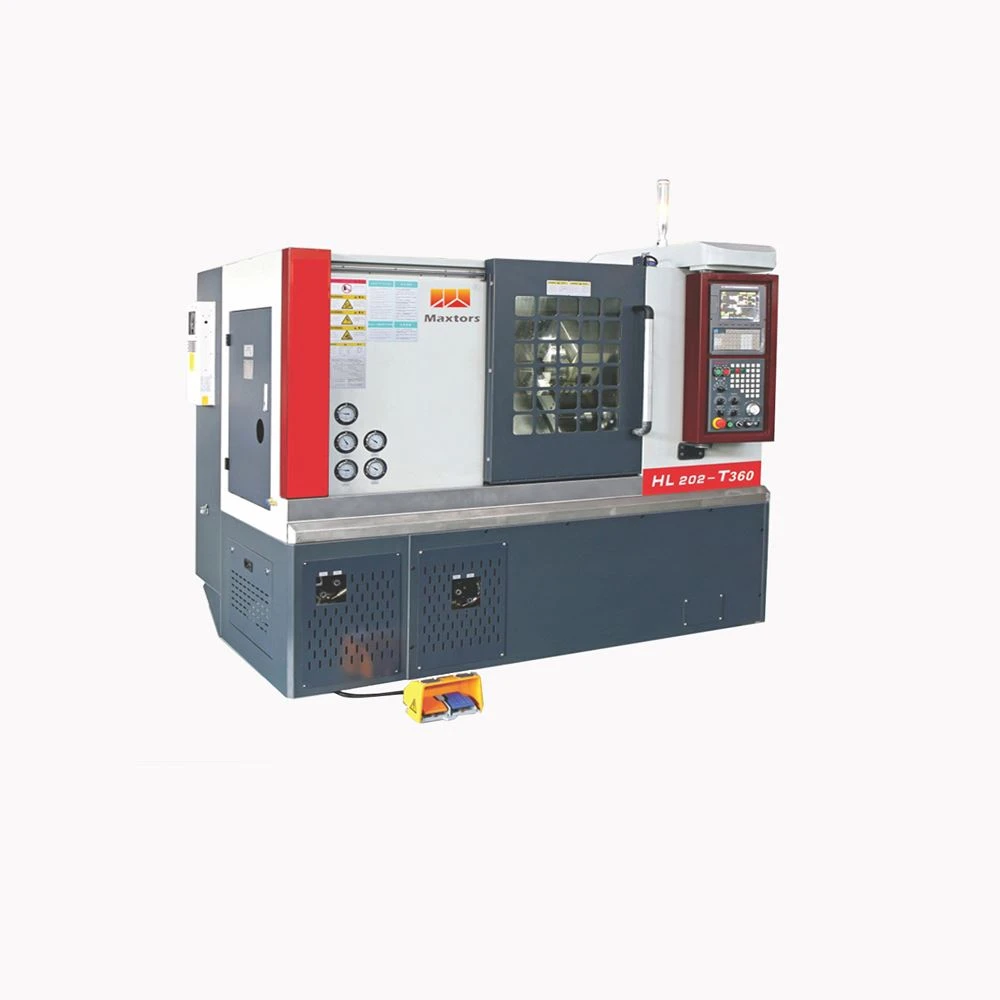
Kombinovani strug / 3-u-1 mašina
Kombinovani strug, često poznat kao mašina 3-u-1, uvodi operacije bušenja ili glodanja u dizajn tokarilice. Ove mašine imaju stub za glodanje koji se uzdiže iznad struga i koriste nosač i gornji klizač kao X i Y osi za stub za glodanje. Naziv 3-u-1 dolazi od ideje da se tokarilica, glodalica i bušilica nalaze u jednoj pristupačnoj alatnoj mašini. Oni su ekskluzivni za tržišta hobista i MRO, jer neizbježno uključuju kompromise u veličini, karakteristikama, krutosti i preciznosti kako bi ostali pristupačni. Ipak, oni prilično dobro zadovoljavaju zahtjeve svoje niše i sposobni su za visoku preciznost uz dovoljno vremena i vještine. Mogu se naći u manjim, ne-mašinski orijentisanim preduzećima gde se povremeni mali delovi moraju mašinski obrađivati, posebno tamo gde bi precizne tolerancije skupih mašina za alatnicu, osim što su nepriuštive, bile prevelike za primenu iz inženjerske perspektive.
CNC mašina za strug za metal, mini strugove i mikro strugove su minijaturne verzije centralnog strugova opšte namene (motorni strug). Obično rade samo na radu prečnika od 3 do 7 inča (76 do 178 mm) (drugim riječima, radijusa od 1,5 do 3,5 in (38 do 89 mm). To su male i pristupačne strugove za kućnu radionicu ili MRO radnju. Za ove mašine važe iste prednosti i nedostaci kao što je ranije objašnjeno u vezi sa mašinama 3-u-1.
Kao što se nalazi na drugim mestima u pravopisu engleskog jezika, postoje varijacije u stilu prefiksa u nazivima ovih mašina. Naizmjenično su oblikovani kao mini-strug, mini-strug i mini-strug i kao mikro-strug, mikro-strug i mikro-strug.
Kočni strug
Strug specijaliziran za obradu kočionih bubnjeva i diskova u garažama automobila ili kamiona.
Tokarski strug
Strugovi na točkovima su mašine koje se koriste za proizvodnju i obnavljanje točkova železničkih vagona. Kada se kotači istroše ili kompromituju zbog prekomjerne upotrebe, ovaj alat se može koristiti za ponovno rezanje i obnavljanje kotača vagona. Dostupni su brojni različiti strugovi za točkove uključujući varijacije podnih obloga za obnavljanje točkova koji su još uvek pričvršćeni na vagon, prenosive tipove koji se lako transportuju za hitne popravke točkova i CNC verzije koje koriste kompjuterske operativne sisteme za završetak popravke točkova .
Jamski strug
Strug za veliki prečnik, iako kratak rad, izgrađen preko udubljenja u podu kako bi se upustio donji deo obratka, omogućavajući tako najhladnijem da stoji na visini struka strukača. Primjer je izložen u Londonskom muzeju nauke u Kensingtonu.
Vertikalni strug
Za još veći promjer i teže radove, kao što su posude pod pritiskom ili brodski motori, strug se rotira tako da ima oblik okretnog postolja na koji se postavljaju dijelovi. Ova orijentacija je manje zgodna za rukovaoca, ali olakšava podupiranje velikih dijelova. U najvećem, okretna ploča je postavljena u ravni s podom, sa udubljenjem glave ispod, kako bi se olakšao utovar i istovar radnih komada.
Budući da im pristup operatera predstavlja manji problem, CNC mašine za vertikalno tokarenje su popularnije od ručnih vertikalnih strugova.
Tokarski stroj za naftu
Specijalizovani strugovi za obradu dugih radnih komada kao što su segmenti bušaće žice. Strugovi za ulje opremljeni su šupljim vretenima velikog provrta, drugom steznom glavom na suprotnoj strani glave, i često vanbrodskim držačima za podupiranje dugih radnih komada.
Mehanizmi za hranjenje
Postoje različiti mehanizmi za ubacivanje materijala u strug sa definisanom brzinom. Cilj ovih mehanizama je automatizacija dijela proizvodnog procesa s krajnjim ciljem poboljšanja produktivnosti.
Bar feeder
Dodavač šipki ubacuje jedan komad šipke u mašinu za sečenje. Kako se svaki dio strojno obrađuje, alat za rezanje stvara konačni rez kako bi odvojio dio od šipke, a ulagač nastavlja da dovodi šipku za sljedeći dio, omogućavajući kontinuirani rad mašine. Postoje dvije vrste uvlačenja šipki koje se koriste u strojnoj obradi na strugu: Hidrodinamički dodaci šipke, koji drže šipku u nizu kanala dok se stežu na vrhu i dnu šipke, i hidrostatički dodaci šipke, koji drže šipku u nizu kanala. dovodna cijev koja koristi ulje pod pritiskom.[9]
Bar loader
Utovarivač šipki je varijacija koncepta dodavača šipki u tome što se više komada materijala za šipke može ubaciti u rezervoar, a utovarivač unosi svaki komad po potrebi.


